Courbe de cuisson d'émail cône 6 et température
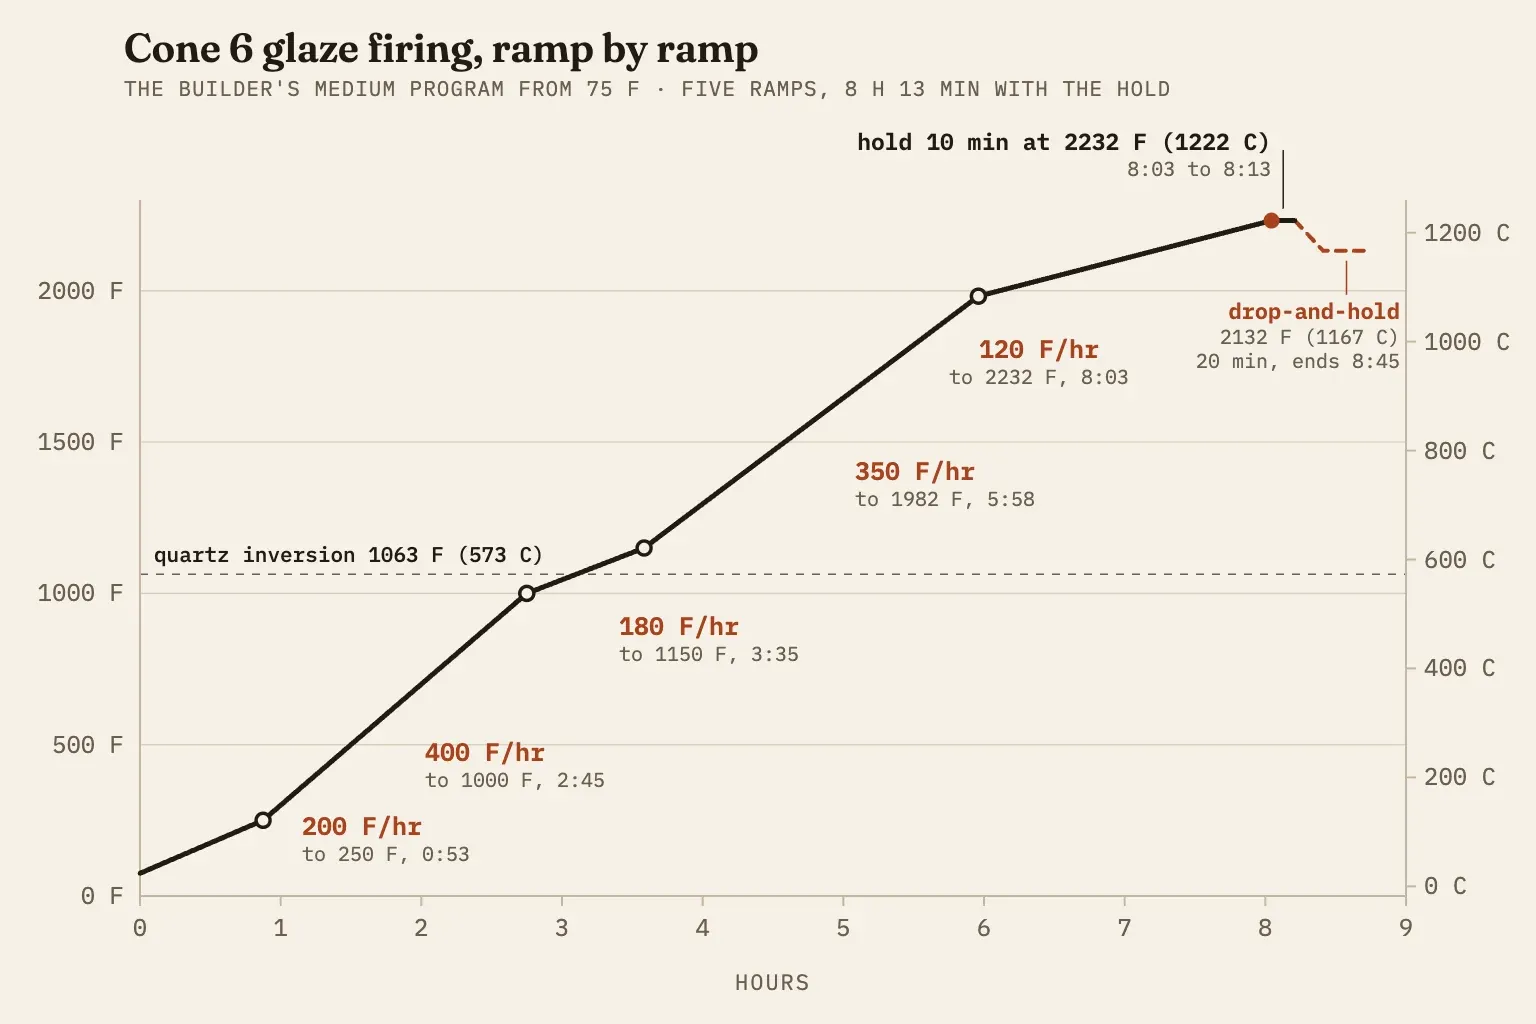
Une cuisson d'émail au cône 6 atteint son pic vers 2232 F (1222 C) quand les derniers 180 F montent au rythme standard d'Orton, 108 F par heure. Le programme moyen écrit par le générateur y arrive en cinq montées et un palier de 10 minutes, 8 heures 13 minutes après le démarrage.
Quelle est une bonne courbe d'émail au cône 6 ?
Partez d'un programme moyen. Montez à 250 F pour sécher l'émail, filez vite jusqu'à 1000 F, passez l'inversion du quartz en douceur, montez régulièrement jusqu'à environ 250 F sous le pic, puis finissez à 120 F par heure jusqu'à 2232 F et maintenez 10 minutes. Voici ce programme tel que le générateur de courbes l'écrit pour cône 6, émail, vitesse moyenne.
| Segment | Montée | Cible | Palier | Temps écoulé | Ce qu'il couvre |
|---|---|---|---|---|---|
| 1 | 200 F/hr (110 C/hr) | 250 F (121 C) | 0 | 0:53 | Sèche la couche d'émail et le biscuit dessous |
| 2 | 400 F/hr (220 C/hr) | 1000 F (538 C) | 0 | 2:45 | La montée la plus rapide du programme |
| 3 | 180 F/hr (100 C/hr) | 1150 F (621 C) | 0 | 3:35 | Passe en douceur l'inversion du quartz à 1063 F |
| 4 | 350 F/hr (195 C/hr) | 1982 F (1083 C) | 0 | 5:58 | La longue montée jusqu'à la fonte |
| 5 | 120 F/hr (65 C/hr) | 2232 F (1222 C) | 10 min | 8:13 | Travail thermique pour plier le cône 6, puis un palier |
Les temps écoulés supposent un départ à 75 F et un four vide. Une charge pleine ou des résistances usées les allongent. Tony Hansen prévient sur Digitalfire qu'un four peut ne pas tenir un rythme rapide en haut de cuisson. Quand il prend du retard, la cuisson s'allonge et le cône reçoit plus de travail thermique que le programme ne le laisse croire.
Cette forme vient des programmes de cuisson au cône d'usine intégrés aux contrôleurs Bartlett. Le programme lent d'émail au cône 6 de Bartlett, que Digitalfire liste sous le code BRTS6, compte trois montées : 150 F par heure jusqu'à 250 F, 400 jusqu'à 1982 F et 120 jusqu'à 2232 F, sans palier, le tout en 7 heures 34 minutes. Le générateur ajoute l'étape plus douce de 1000 à 1150 F et le palier de 10 minutes au sommet.
Un cône 6 autoportant plie à 2165 F (1185 C) quand les derniers 180 F montent à 27 F par heure, à 2232 F (1222 C) à 108 F par heure et à 2269 F (1243 C) à 270 F par heure. Une chauffe plus lente plie le même cône à une température plus basse.
Source : Edward Orton Jr. Ceramic Foundation, Température Equivalent Chart for Orton Pyrometric Cônes (ortonceramic.com).Quelle est la température du cône 6 ?
Le cône 6 correspond à environ 2232 F (1222 C) dans la table d'Orton, pour un cône autoportant chauffé à 108 F par heure sur les derniers 180 F. La plupart des contrôleurs et des étiquettes d'émail reprennent ce chiffre. Mais un cône mesure le travail thermique, c'est-à-dire la température et le temps ensemble, donc le cône 6 plie entre 2165 et 2269 F selon la vitesse de votre fin de cuisson.
| Cone | 27 F/hr (15 C/hr) | 108 F/hr (60 C/hr) | 270 F/hr (150 C/hr) |
|---|---|---|---|
| 5 | 2118 F (1159 C) | 2167 F (1186 C) | 2205 F (1207 C) |
| 6 | 2165 F (1185 C) | 2232 F (1222 C) | 2269 F (1243 C) |
| 7 | 2194 F (1201 C) | 2262 F (1239 C) | 2295 F (1257 C) |
Le générateur lit son pic dans cette table. Les programmes lent et moyen finissent à 80 et 120 F par heure, au plus près de la colonne 108 d'Orton, donc tous deux s'arrêtent à 2232 F. Le rapide finit à 200 F par heure, plus près de 270, et monte donc à 2269 F pour le même cône. La table complète, du cône 022 au cône 10, se trouve sur la table des cônes Orton.
Orton note aussi qu'un cône met 15 à 25 minutes à plier une fois qu'il commence à bouger. À 120 F par heure, le four monte encore de 30 à 50 degrés pendant que le cône se couche. C'est pour cela que la dernière montée est la plus lente.
Quand le contrôleur et le cône ne sont pas d'accord
Croyez le cône. Hansen écrit que la plupart des fours atteignent le cône 6 vers 2200 F, pas 2232. Ses propres courbes cône 6 Plainsman s'arrêtent à 2200 F avec un palier de 10 minutes, et il ajuste cette dernière étape jusqu'à ce que la pointe d'un cône 6 autoportant arrive au niveau du haut de sa base. C'est à ce pliage que sont mesurées les températures d'Orton. Orton ajoute qu'entre un cône qui touche la plaque et un cône dont la pointe est à 4 heures, l'écart n'est que de 1 ou 2 degrés.
Si votre cône 6 sort pas assez plié ou trop plié, changez une seule chose à la fois. Les notes imprimées du générateur disent d'allonger ou de raccourcir le palier final par pas de 5 minutes. Beaucoup de contrôleurs ont aussi un décalage de cône, qui déplace le pic pour un seul cône, et un décalage de thermocouple, qui déplace toutes les températures lues par le four. Si seules vos cuissons au cône 6 sont décalées, utilisez le décalage de cône, et votre biscuit reste tel quel. Le guide des cônes témoins explique où les placer et comment lire le pliage.
À quoi sert chaque segment d'une cuisson au cône 6 ?
Le segment 1 sèche les pièces, les segments 2 et 4 montent, le segment 3 passe en douceur l'inversion du quartz et le segment 5 fixe le travail thermique qui plie le cône.
Segment 1, jusqu'à 250 F. L'émail se pose mouillé, et le biscuit en absorbe l'eau. Les courbes Plainsman de Hansen montent à environ 100 F par heure jusqu'à 250 F et y maintiennent une heure, parce que la montée suivante est rapide et que les pièces doivent d'abord être sèches. Il souligne que 250 F dépasse le point d'ébullition mais ne fait pas fendre les pièces. Le générateur passe ce segment à 200 F par heure sans palier. Si vous avez émaillé le matin même ou si la charge est lourde, ajoutez une heure à 250 F comme Hansen.
Segment 2, jusqu'à 1000 F. La cuisson de biscuit a déjà brûlé les organiques de la terre, donc c'est la portion la plus rapide, 400 F par heure en moyen.
Segment 3, de 1000 à 1150 F. Le quartz de la pâte change de taille à 1063 F (573 C), et le générateur ralentit à 180 F par heure pour le passer. Les courbes cône 6 de Hansen ne ralentissent pas du tout ici. Elles passent d'une traite à 350 F par heure. En moyen, cette étape plus lente coûte environ 24 minutes. Gardez-la pour les pièces épaisses ou un mélange de pièces épaisses et fines. Pour des pièces fines et régulières, c'est le premier segment que vous pouvez accélérer. Dave Finkelnburg, dans Ceramics Monthly, situe le vrai risque du quartz à la descente, quand la pièce est dense et refroidit.
Segment 4, jusqu'à 1982 F. La longue montée, 2 heures 23 minutes en moyen, pendant que les gaz des matières de l'émail et de la pâte qui se décomposent sortent encore en bulles. Le programme PLC6DS de Hansen propose un palier optionnel de 30 minutes à 2100 F pour que les nuées de minuscules bulles se regroupent et s'évacuent avant la poussée finale.
Segment 5, jusqu'à 2232 F. Les derniers 250 F à 120 F par heure. Orton mesure ses cônes sur les derniers 180 F, donc c'est cette montée qui décide si le cône 6 plie. Le palier de 10 minutes au sommet laisse la fonte se niveler et donne au centre de la charge le temps de rattraper son retard.
Combien de temps maintenir au sommet d'une cuisson au cône 6 ?
Dix minutes, c'est un bon départ en moyen. Le générateur maintient 15 minutes en lent, 10 en moyen et 5 en rapide. Un palier ajoute du travail thermique, mais lentement. Orton indique qu'un palier de 1 à 2 heures près de la température du cône suffit à plier le cône suivant, donc un palier de 10 minutes déplace le résultat d'une fraction de cône, pas d'un cône entier.
La taille du four change la réponse. Hansen utilise 10 minutes dans un petit four d'essai et dit que les grands fours demandent plus longtemps pour que la chambre s'équilibre. Jonathan Kaplan, pour Ceramic Arts Network, écrit qu'un palier au sommet aide un four à une seule zone à s'équilibrer de haut en bas, et qu'avec une régulation multizone, un palier final n'est pas nécessaire.
Si le cône témoin a déjà dépassé le niveau de sa base, raccourcissez le palier avant de toucher à la température du pic.
Lent, moyen ou rapide : quelle vitesse pour le cône 6 ?
Prenez moyen pour la plupart des pièces émaillées. Les instructions de Mayco pour ses émaux pour grès disent exactement cela : cône 6, 2232 F, vitesse moyenne, avec un cône 6 comme cône témoin. Passez en lent pour les pièces épaisses, les fours bien chargés et les émaux qui piquent. Gardez le rapide pour les pièces fines et les émaux brillants que vous avez déjà testés sur le programme rapide.
Voici ce que le générateur écrit à chaque vitesse. Les rythmes sont en F par heure, les cibles en F.
| Vitesse | Lent | Moyen | Rapide |
|---|---|---|---|
| Segment 1 | 150 à 250 | 200 à 250 | 250 à 250 |
| Segment 2 | 350 à 1000 | 400 à 1000 | 500 à 1000 |
| Segment 3 | 150 à 1150 | 180 à 1150 | 220 à 1150 |
| Segment 4 | 300 à 1982 | 350 à 1982 | 400 à 2019 |
| Segment 5 | 80 à 2232 | 120 à 2232 | 200 à 2269 |
| Palier | 15 min | 10 min | 5 min |
| Pic | 2232 F (1222 C) | 2232 F (1222 C) | 2269 F (1243 C) |
| Jusqu'à la fin du palier | 10 h 27 min | 8 h 13 min | 6 h 23 min |
L'essentiel de l'écart se joue dans la dernière montée. Le lent passe environ 3 heures 8 minutes sur ses derniers 250 F, le moyen 2 heures 5 minutes et le rapide 1 heure 15 minutes. Les notes de Hansen sur ses propres courbes vont dans le même sens : ralentissez la montée finale si les pièces sont épaisses ou si le four est bien chargé.
Le rapide fait gagner environ 1 heure 50 minutes sur le moyen. À titre de comparaison, le programme d'émail rapide d'usine de Bartlett (BRTF6 sur Digitalfire) saute la montée de séchage, monte à 570 F par heure jusqu'à 1982 F, puis à 200 F par heure jusqu'à 2232 F, et finit en 4 heures 35 minutes sans palier.
Aucune de ces durées n'inclut le refroidissement. Mayco conseille de laisser le couvercle fermé jusqu'à ce que le four soit sous 150 F, et mieux encore à température ambiante.
Comment ajouter une descente avec palier pour corriger les piqûres ?
Après le palier au pic, laissez le four descendre d'environ 100 F aussi vite qu'il le peut, puis maintenez 20 à 30 minutes. Au pic, les bulles d'un émail très fluide peuvent continuer à monter et se figer en cloques. Cent degrés plus bas, la fonte est assez épaisse pour les faire éclater et encore assez fluide pour refermer les cratères. Le générateur l'ajoute en segment 6.
La version du générateur refroidit à 500 F (280 C) par heure jusqu'à 2132 F (1167 C) et maintient 20 minutes. Cela ajoute 32 minutes, donc le moyen passe à 8 heures 45 minutes. Elle s'inspire de la courbe PLC6DS de Hansen. Les voici côte à côte.
| Étape | Générateur, moyen avec descente et palier | Digitalfire PLC6DS |
|---|---|---|
| Séchage | 200 F/hr jusqu'à 250 F, sans palier | 108 F/hr jusqu'à 250 F, palier 60 min |
| Montée | 400, 180, puis 350 F/hr jusqu'à 1982 F | 350 F/hr jusqu'à 2100 F |
| Montée finale | 120 F/hr jusqu'à 2232 F, palier 10 min | 108 F/hr jusqu'à 2200 F, palier 10 min |
| Descente | Jusqu'à 2132 F, palier 20 min | Jusqu'à 2100 F, palier 30 min |
| Total | 8 h 45 min | 9 h 36 min |
Hansen ajoute deux mises en garde. Pour les émaux plus fluides et plus réactifs, descendez plus bas, peut-être de 200 F. Et ne descendez pas si bas que l'émail commence à cristalliser pendant le palier.
Si les piqûres reviennent malgré une descente avec palier, le gaz vient sans doute de la terre, pas de l'émail, et la solution se trouve plutôt au biscuit. Le guide des problèmes de cuisson détaille ce cas.
Faut-il refroidir lentement une cuisson d'émail au cône 6 ?
Seulement si vous voulez que l'émail change. La chute libre donne la surface la plus brillante. Un refroidissement contrôlé entre environ 1900 et 1400 F fait pousser de petits cristaux qui rendent beaucoup d'émaux satinés ou mats, surtout ceux qui contiennent du fer, du rutile, du zinc, du calcium ou du magnésium.
La fiche de Digitalfire sur la courbe Mastering Cone 6 Glazes (C6MSGL1) en donne un exemple concret. Elle atteint son pic à 2192 F (1200 C) avec un palier de 15 minutes, descend vite à 1832 F (1000 C), puis refroidit à 126 F par heure jusqu'à 1400 F. Hansen prévient qu'un refroidissement lent peut raccourcir la vie des relais d'un four électrique. Les rythmes, les émaux qui réagissent et un programme complet sont dans le guide sur le refroidissement lent pour les effets d'émail.
Faut-il cuire au cône 5 ou au cône 6 ?
Cuisez au cône prévu pour votre terre et votre émail, et laissez un cône témoin le confirmer. Beaucoup d'émaux de moyenne température sont vendus comme "cône 5/6", dont la gamme Potter's Choice d'AMACO. Le cône 5 plie à 2167 F dans la colonne 108 F d'Orton, 65 degrés sous le cône 6.
Les programmes cône 6 publiés ne s'accordent pas non plus sur le chiffre du sommet. Hansen s'arrête à 2200 F avec un palier de 10 minutes. La courbe Mastering Cone 6 Glazes, telle que Digitalfire la liste, atteint son pic à 2192 F avec un palier de 15 minutes. Kaplan va dans l'autre sens. Il cuit ses émaux cône 6 jusqu'au cône 7 pour une meilleure fonte et plus de mélange entre les émaux superposés.
Toutes les trois sont des cuissons au cône 6 dans leurs propres fours. C'est pourquoi une série de trois cônes sur la plaque du milieu vous en dit plus que le contrôleur. Posez ensemble les cônes 5, 6 et 7. Une bonne cuisson au cône 6 laisse le cône 5 bien couché, le cône 6 avec la pointe au niveau de sa base et le cône 7 encore debout.
Comment charger un four pour une cuisson d'émail au cône 6 ?
Les pièces émaillées ne doivent pas se toucher, et aucun émail ne doit toucher la plaque. Les instructions de Mayco pour ses émaux pour grès donnent une courte liste :
- Cuisez sur des plaques propres, couvertes d'enduit de protection (kiln wash). Pour Kaplan, l'enduit ou des pernettes sous les pièces sont indispensables.
- Essuyez l'émail du pied et du bord inférieur avec une éponge humide avant d'enfourner.
- Posez chaque pièce avec toute sa base sur une seule plaque, sans qu'elle dépasse du bord.
- Gardez le grès à au moins 2 pouces des résistances, et tournez les anses dans l'autre sens.
- Placez un cône 6 témoin là où vous pouvez le voir par un regard ou le retrouver après la cuisson.
Un four bien chargé chauffe et refroidit plus lentement qu'un four peu rempli. Hansen ralentit la montée finale ou allonge le palier pour une charge dense. Pour votre premier four plein, prenez donc le programme lent ou ajoutez 5 à 10 minutes au palier, et lisez les cônes.
Créez votre courbe de cône 6
Choisissez cône 6 et émail dans le générateur de courbes, prenez lent, moyen ou rapide, et passez de F à C. Il écrit les cinq segments avec le pic lu dans la table d'Orton au bon rythme, ajoute la descente avec palier si vous cochez la case, et imprime une feuille à coller sur le four. Il n'ajoute ni palier de séchage ni refroidissement lent, donc ajoutez-les sur votre contrôleur si votre charge en a besoin.
Sources
- Edward Orton Jr. Ceramic Foundation, Température Equivalent Chart for Orton Pyrometric Cônes, cônes 022 à 14, avec ses notes sur le pliage des cônes et les paliers (ortonceramic.com).
- Tony Hansen, courbes de cuisson Digitalfire PLC6DS (Cone 6 Drop-and-Soak), C6DHSC (Plainsman Cone 6 Drop-and-Hold, Slow Cool) et C6PLST (Plainsman Cone 6 Electric Standard) (digitalfire.com).
- Fiches Digitalfire des programmes d'usine Bartlett BRTS6 (Slow Glaze Cone 6) et BRTF6 (Fast Glaze Cone 6), et de la courbe Mastering Cone 6 Glazes, C6MSGL1 (digitalfire.com).
- Jonathan Kaplan, Cone 6 Pottery Glazes and Firing Tips for Creating Exciting Surfaces in Electric Kilns, Ceramic Arts Network (ceramicartsnetwork.org).
- Mayco, instructions de cuisson et de chargement pour le grès (maycocolors.com).
- Dave Finkelnburg, Bisque Firing 101, Ceramics Monthly (ceramicartsnetwork.org).
Créez une courbe d'émail cône 6
Choisissez le cône, choisissez émail, fixez une vitesse et imprimez gratuitement la feuille de montée et de palier.