Curva de cocción de esmalte cono 6 y temperatura
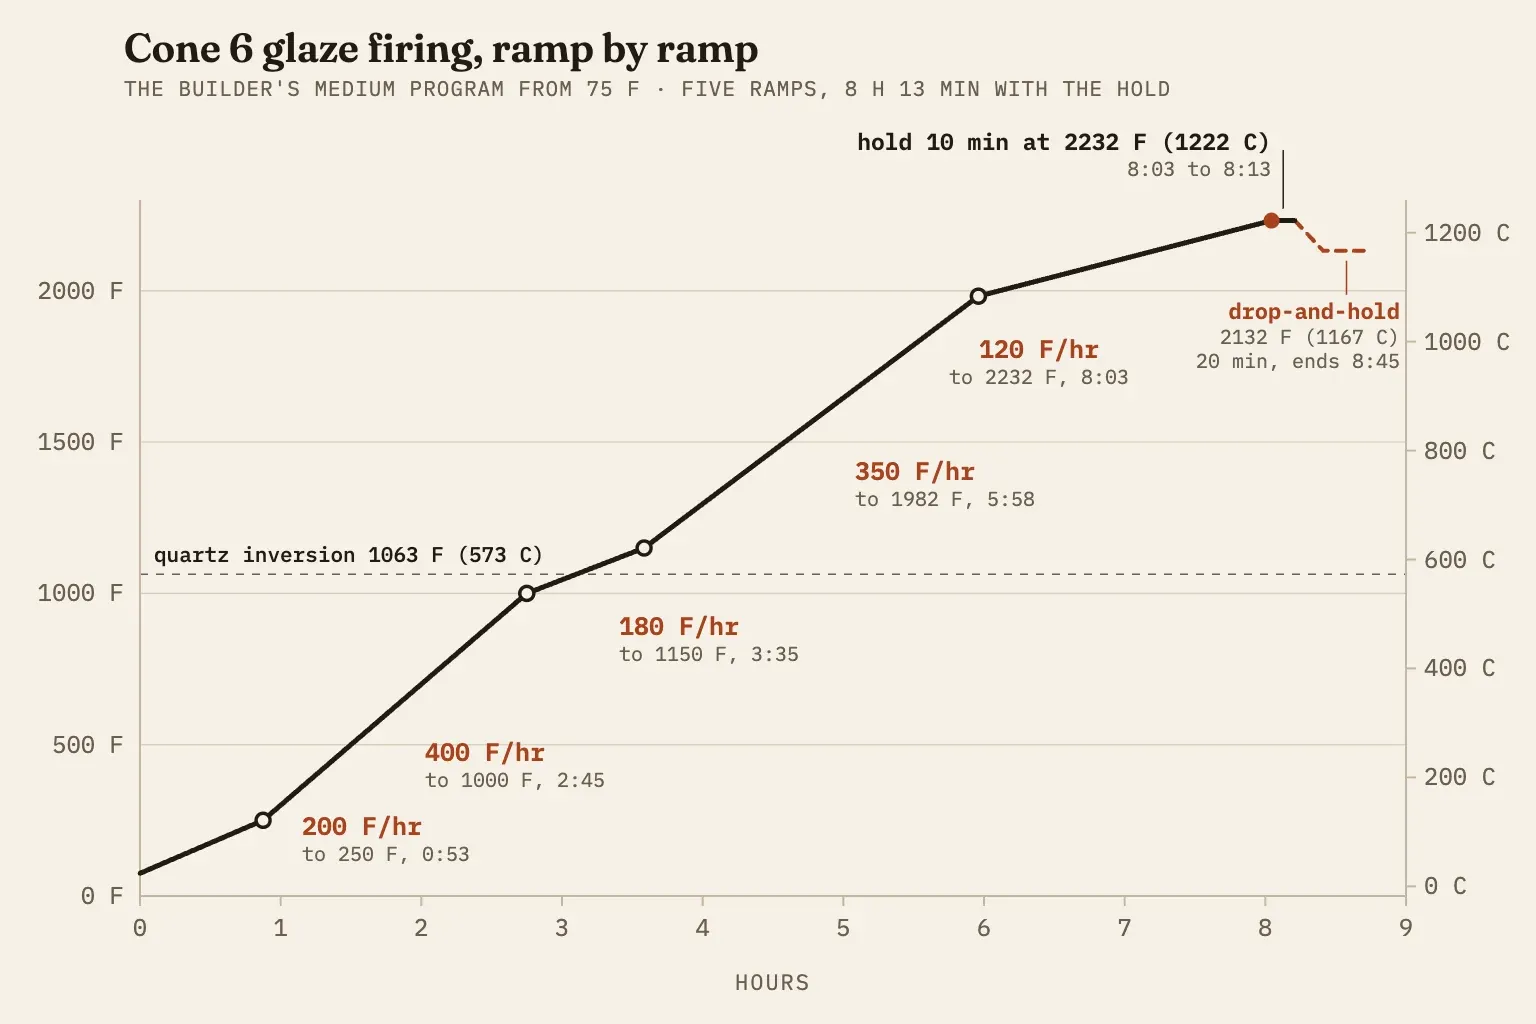
Una cocción de esmalte a cono 6 llega a un pico de unos 2232 F (1222 C) cuando los últimos 180 F suben a 108 F por hora, el ritmo estándar de Orton. El programa medio que escribe el generador llega ahí en cinco rampas y un mantenimiento de 10 minutos, 8 horas 13 minutos después de pulsar inicio.
¿Cuál es una buena curva de esmalte a cono 6?
Empieza con un programa medio. Sube hasta 250 F para secar el esmalte, ve rápido hasta 1000 F, pasa con suavidad la inversión del cuarzo, sube a ritmo constante hasta unos 250 F por debajo del pico y termina a 120 F por hora hasta 2232 F con un mantenimiento de 10 minutos. Este es ese programa tal como lo escribe el generador de curvas para cono 6, esmalte, velocidad media.
| Segmento | Rampa | Hasta | Mantener | Transcurrido | Qué cubre |
|---|---|---|---|---|---|
| 1 | 200 F/hr (110 C/hr) | 250 F (121 C) | 0 | 0:53 | Seca la capa de esmalte y el bizcocho de debajo |
| 2 | 400 F/hr (220 C/hr) | 1000 F (538 C) | 0 | 2:45 | La subida más rápida del programa |
| 3 | 180 F/hr (100 C/hr) | 1150 F (621 C) | 0 | 3:35 | Pasa con suavidad la inversión del cuarzo a 1063 F |
| 4 | 350 F/hr (195 C/hr) | 1982 F (1083 C) | 0 | 5:58 | El tramo largo hasta la fusión |
| 5 | 120 F/hr (65 C/hr) | 2232 F (1222 C) | 10 min | 8:13 | Trabajo térmico para doblar el cono 6, y luego un reposo |
Los tiempos transcurridos suponen un inicio a 75 F y el horno vacío. Una carga completa o unas resistencias gastadas los alargan. Tony Hansen advierte en Digitalfire que un horno puede no ser capaz de mantener un ritmo rápido en la parte alta de la cocción. Cuando se queda atrás, la cocción dura más y el cono recibe más trabajo térmico del que indica el programa.
La forma viene de los programas de fábrica por cono que traen los controladores Bartlett. El programa lento de esmalte a cono 6 de Bartlett, que Digitalfire publica como BRTS6, tiene tres rampas: 150 F por hora hasta 250 F, 400 hasta 1982 F y 120 hasta 2232 F, sin mantenimiento, y termina en 7 horas 34 minutos. El generador añade el paso más suave de 1000 a 1150 F y el mantenimiento de 10 minutos arriba.
Un cono 6 autoportante se dobla a 2165 F (1185 C) cuando los últimos 180 F suben a 27 F por hora, a 2232 F (1222 C) a 108 F por hora y a 2269 F (1243 C) a 270 F por hora. Un calentamiento más lento dobla el mismo cono a menor temperatura.
Fuente: Edward Orton Jr. Ceramic Foundation, Temperature Equivalent Chart for Orton Pyrometric Cones (ortonceramic.com).¿A qué temperatura corresponde el cono 6?
El cono 6 equivale a unos 2232 F (1222 C) en la tabla de Orton, para un cono autoportante calentado a 108 F por hora en los últimos 180 F. La mayoría de los controladores y de las etiquetas de esmalte usan esa cifra. Pero un cono mide trabajo térmico, que es temperatura y tiempo juntos, así que el cono 6 se dobla en cualquier punto entre 2165 y 2269 F según lo rápido que termines.
| Cono | 27 F/hr (15 C/hr) | 108 F/hr (60 C/hr) | 270 F/hr (150 C/hr) |
|---|---|---|---|
| 5 | 2118 F (1159 C) | 2167 F (1186 C) | 2205 F (1207 C) |
| 6 | 2165 F (1185 C) | 2232 F (1222 C) | 2269 F (1243 C) |
| 7 | 2194 F (1201 C) | 2262 F (1239 C) | 2295 F (1257 C) |
El generador toma su pico de esta tabla. Lento y medio terminan a 80 y 120 F por hora, lo más cerca de la columna de 108 de Orton, así que los dos paran en 2232 F. Rápido termina a 200 F por hora, más cerca de 270, así que sube hasta 2269 F para el mismo cono. La tabla completa, de cono 022 a cono 10, está en la tabla de conos de Orton.
Orton también indica que un cono tarda de 15 a 25 minutos en doblarse una vez que empieza a moverse. A 120 F por hora, el horno sube otros 30 a 50 grados mientras el cono cae. Por eso la última rampa es la lenta.
Cuando el controlador y el cono no coinciden
Hazle caso al cono. Hansen escribe que la mayoría de los hornos llegan a cono 6 a unos 2200 F, no a 2232. Sus propias curvas de cono 6 para Plainsman paran en 2200 F con un mantenimiento de 10 minutos, y ajusta ese último paso hasta que la punta de un cono 6 autoportante queda a la altura de la parte alta de su base. Ese es el doblado al que se miden las temperaturas de Orton. Orton añade que entre un cono que toca la placa y otro que apunta a las 4 del reloj solo hay 1 o 2 grados de diferencia.
Si tu cono 6 sale corto o pasado, cambia una sola cosa cada vez. Las notas impresas del generador dicen que alargues o acortes el mantenimiento final en pasos de 5 minutos. Muchos controladores tienen además un ajuste por cono (cone offset), que mueve el pico de un solo cono, y un ajuste del termopar (thermocouple offset), que mueve todas las temperaturas que lee el horno. Si solo fallan tus cocciones a cono 6, usa el ajuste por cono y tu bizcocho se queda como está. La guía de conos testigo explica dónde colocarlos y cómo leer el doblado.
¿Qué hace cada segmento de una cocción a cono 6?
El segmento 1 seca las piezas, los segmentos 2 y 4 suben, el segmento 3 pasa con suavidad la inversión del cuarzo y el segmento 5 fija el trabajo térmico que dobla el cono.
Segmento 1, hasta 250 F. El esmalte se aplica húmedo y el bizcocho absorbe su agua. Las curvas de Hansen para Plainsman suben a unos 100 F por hora hasta 250 F y mantienen una hora ahí, porque la rampa siguiente es rápida y las piezas tienen que estar secas antes. Hansen señala que 250 F está por encima de la ebullición pero no agrieta las piezas. El generador hace este segmento a 200 F por hora sin mantenimiento. Si esmaltaste esa misma mañana o la carga es pesada, añade una hora a 250 F como hace Hansen.
Segmento 2, hasta 1000 F. El bizcocho ya quemó los orgánicos de la arcilla, así que este es el tramo más rápido, 400 F por hora en medio.
Segmento 3, de 1000 a 1150 F. El cuarzo de la pasta cambia de tamaño a 1063 F (573 C), y el generador baja a 180 F por hora para cruzarlo. Las curvas de cono 6 de Hansen no frenan aquí en absoluto. Pasan de largo a 350 F por hora. En medio, el paso más lento cuesta unos 24 minutos. Mantenlo para piezas gruesas o para una mezcla de gruesas y finas. Para piezas finas y parejas, es el primer segmento que puedes acelerar. Dave Finkelnburg, en Ceramics Monthly, sitúa el riesgo real del cuarzo en la bajada, cuando la pieza ya es densa y se enfría.
Segmento 4, hasta 1982 F. El tramo largo, 2 horas 23 minutos en medio, mientras sigue saliendo en burbujas el gas de los materiales del esmalte y de la pasta que se descomponen. El programa PLC6DS de Hansen ofrece un reposo opcional de 30 minutos a 2100 F para que las nubes de burbujas diminutas se junten y se despejen antes del empujón final.
Segmento 5, hasta 2232 F. Los últimos 250 F a 120 F por hora. Orton mide sus conos en los últimos 180 F, así que esta es la rampa que decide si el cono 6 se dobla. El mantenimiento de 10 minutos arriba deja que la fusión se nivele y da tiempo al centro de la carga para ponerse al día.
¿Cuánto debes mantener en el pico de una cocción a cono 6?
Diez minutos es un buen comienzo en medio. El generador mantiene 15 minutos en lento, 10 en medio y 5 en rápido. Un mantenimiento suma trabajo térmico, pero despacio. Orton dice que un mantenimiento de 1 a 2 horas cerca de la temperatura del cono basta para doblar el cono siguiente, así que un mantenimiento de 10 minutos mueve el resultado una fracción de cono, no un cono entero.
El tamaño del horno cambia la respuesta. Hansen usa 10 minutos en un horno pequeño de pruebas y dice que los hornos grandes necesitan más tiempo para que la cámara se iguale. Jonathan Kaplan, en un artículo para Ceramic Arts Network, dice que un mantenimiento arriba ayuda a un horno de una sola zona a igualarse de arriba abajo, y que con control multizona no hace falta un reposo final.
Si el cono testigo ya pasó del nivel, acorta el mantenimiento antes de tocar la temperatura de pico.
Lento, medio o rápido: ¿qué velocidad usar para cono 6?
Usa medio para la mayoría de las piezas esmaltadas. Las instrucciones de Mayco para sus esmaltes de gres dicen justo eso: cono 6, 2232 F, velocidad media, con un cono 6 de testigo. Ve en lento para piezas gruesas, hornos muy cargados y esmaltes que forman picaduras. Deja el rápido para piezas finas y esmaltes brillantes que ya hayas probado con el programa rápido.
Esto es lo que escribe el generador en cada velocidad. Los ritmos van en F por hora y los objetivos en F.
| Velocidad | Lento | Medio | Rápido |
|---|---|---|---|
| Segmento 1 | 150 a 250 | 200 a 250 | 250 a 250 |
| Segmento 2 | 350 a 1000 | 400 a 1000 | 500 a 1000 |
| Segmento 3 | 150 a 1150 | 180 a 1150 | 220 a 1150 |
| Segmento 4 | 300 a 1982 | 350 a 1982 | 400 a 2019 |
| Segmento 5 | 80 a 2232 | 120 a 2232 | 200 a 2269 |
| Mantener | 15 min | 10 min | 5 min |
| Pico | 2232 F (1222 C) | 2232 F (1222 C) | 2269 F (1243 C) |
| Hasta el final del mantenimiento | 10 h 27 min | 8 h 13 min | 6 h 23 min |
Casi toda la diferencia está en la última rampa. Lento pasa unas 3 horas 8 minutos en sus últimos 250 F, medio 2 horas 5 minutos y rápido 1 hora 15 minutos. Las notas de Hansen sobre sus propias curvas van en la misma línea: frena la subida final si las piezas son gruesas o el horno va muy cargado.
Rápido ahorra cerca de 1 hora 50 minutos frente a medio. Como comparación, el esmalte rápido de fábrica de Bartlett (BRTF6 en Digitalfire) se salta la rampa de secado, sube a 570 F por hora hasta 1982 F y luego a 200 F por hora hasta 2232 F, y termina en 4 horas 35 minutos sin mantenimiento.
Ninguno de estos tiempos incluye el enfriado. Mayco dice que dejes la tapa cerrada hasta que el horno esté por debajo de 150 F, y mejor aún a temperatura ambiente.
¿Cómo añades una bajada y mantenimiento para corregir picaduras?
Después del mantenimiento en el pico, deja que el horno baje unos 100 F tan rápido como pueda y luego mantén de 20 a 30 minutos. En el pico, las burbujas de un esmalte muy fluido pueden seguir subiendo y quedar congeladas como ampollas. Cien grados más abajo, la fusión es lo bastante espesa para reventarlas y todavía lo bastante fluida para cerrar los cráteres. El generador lo añade como segmento 6.
La versión del generador enfría a 500 F (280 C) por hora hasta 2132 F (1167 C) y mantiene 20 minutos. Eso suma 32 minutos, así que medio pasa a 8 horas 45 minutos. Está basada en la PLC6DS de Hansen. Aquí las tienes una al lado de la otra.
| Paso | Generador, medio con bajada y mantenimiento | Digitalfire PLC6DS |
|---|---|---|
| Secado | 200 F/hr hasta 250 F, sin mantenimiento | 108 F/hr hasta 250 F, mantiene 60 min |
| Subida | 400, 180 y luego 350 F/hr hasta 1982 F | 350 F/hr hasta 2100 F |
| Rampa final | 120 F/hr hasta 2232 F, mantiene 10 min | 108 F/hr hasta 2200 F, mantiene 10 min |
| Bajada | Hasta 2132 F, mantiene 20 min | Hasta 2100 F, mantiene 30 min |
| Total | 8 h 45 min | 9 h 36 min |
Hansen añade dos advertencias. Con esmaltes más fluidos y reactivos, baja más, quizá 200 F. Y no bajes tanto que el esmalte empiece a cristalizar durante el reposo.
Si las picaduras siguen volviendo después de una bajada y mantenimiento, lo más probable es que el gas venga de la arcilla y no del esmalte, y la solución vuelve al bizcocho. La guía de problemas de cocción explica ese caso paso a paso.
¿Debes enfriar despacio una cocción de esmalte a cono 6?
Solo si quieres que el esmalte cambie. Una caída libre da la superficie más brillante. Un enfriado controlado entre unos 1900 y 1400 F hace crecer cristales pequeños que vuelven satinados o mates muchos esmaltes, sobre todo los que llevan hierro, rutiló, zinc, calcio o magnesio.
La ficha de Digitalfire de la curva de Mastering Cone 6 Glazes (C6MSGL1) es un ejemplo concreto. Llega a un pico de 2192 F (1200 C) con un mantenimiento de 15 minutos, baja rápido hasta 1832 F (1000 C) y luego enfría a 126 F por hora hasta 1400 F. Hansen advierte que el enfriado lento puede acortar la vida de los relés de un horno eléctrico. Las velocidades, los esmaltes que responden y un programa completo están en la guía de enfriado lento para efectos de esmalte.
¿Debes cocer a cono 5 o a cono 6?
Cuece al cono para el que están hechos tu arcilla y tu esmalte, y deja que un cono testigo lo confirme. Muchos esmaltes de media temperatura se venden como "cono 5/6", entre ellos la línea Potter's Choice de AMACO. El cono 5 se dobla a 2167 F en la columna de 108 F de Orton, 65 grados por debajo del cono 6.
Las curvas de cono 6 publicadas tampoco coinciden en la cifra de arriba. Hansen para en 2200 F con un mantenimiento de 10 minutos. La curva de Mastering Cone 6 Glazes, según la publica Digitalfire, llega a 2192 F con un mantenimiento de 15 minutos. Kaplan va en sentido contrario. Cuece sus esmaltes de cono 6 a cono 7 para una mejor fusión y más mezcla entre esmaltes superpuestos.
Las tres son cocciones a cono 6 en sus propios hornos. Por eso un juego de tres conos en la placa del medio te dice más que el controlador. Pon juntos los conos 5, 6 y 7. Una buena cocción a cono 6 deja el cono 5 bien doblado, el cono 6 con la punta al nivel de su base y el cono 7 todavía de pie.
¿Cómo debes cargar un horno para una cocción de esmalte a cono 6?
Las piezas esmaltadas no pueden tocarse entre sí, y ningún esmalte puede tocar la placa. Las instrucciones de Mayco para sus esmaltes de gres dan una lista breve:
- Cuece sobre placas limpias cubiertas de separador. Kaplan dice que el separador o los atifles bajo las piezas son imprescindibles.
- Limpia el esmalte del pie y del borde inferior con una esponja húmeda antes de cargar.
- Apoya toda la base de cada pieza en una sola placa, sin que sobresalga del borde.
- Mantén el gres al menos a 2 pulgadas de las resistencias, y gira las asas hacia el lado contrario.
- Pon un cono 6 de testigo donde puedas verlo por una mirilla o encontrarlo después de la cocción.
Un horno muy cargado calienta y enfría más despacio que uno con poca carga. Hansen frena la subida final o alarga el mantenimiento con una carga densa, así que para tu primer horno lleno usa el programa lento o añade de 5 a 10 minutos al mantenimiento, y lee los conos.
Crea tu curva de cono 6
Elige cono 6 y esmalte en el generador de curvas, escoge lento, medio o rápido, y cambia entre F y C. Escribe los cinco segmentos con el pico tomado de la tabla de Orton al ritmo correcto, añade la bajada y mantenimiento si la marcas e imprime una hoja para pegar en el horno. No añade un mantenimiento de secado ni un enfriado lento, así que añádelos en tu controlador si tu carga los necesita.
Fuentes
- Edward Orton Jr. Ceramic Foundation, Temperature Equivalent Chart for Orton Pyrometric Cones, conos 022 a 14, con sus notas sobre el doblado de los conos y los mantenimientos (ortonceramic.com).
- Tony Hansen, curvas de cocción de Digitalfire PLC6DS (Cone 6 Drop-and-Soak), C6DHSC (Plainsman Cone 6 Drop-and-Hold, Slow Cool) y C6PLST (Plainsman Cone 6 Electric Standard) (digitalfire.com).
- Fichas de Digitalfire de los programas de fábrica de Bartlett BRTS6 (Slow Glaze Cone 6) y BRTF6 (Fast Glaze Cone 6), y de la curva de Mastering Cone 6 Glazes, C6MSGL1 (digitalfire.com).
- Jonathan Kaplan, Cone 6 Pottery Glazes and Firing Tips for Creating Exciting Surfaces in Electric Kilns, Ceramic Arts Network (ceramicartsnetwork.org).
- Mayco, instrucciones de cocción y carga para gres (maycocolors.com).
- Dave Finkelnburg, Bisque Firing 101, Ceramics Monthly (ceramicartsnetwork.org).
Crea una curva de esmalte cono 6
Elige el cono, escoge esmalte, fija una velocidad e imprime gratis la hoja de rampa y mantenimiento.