Enfriado lento en la cocción de esmalte para efectos mate y cristalinos
Para enfriar despacio un esmalte, programa el horno para que baje unos 100 a 150 F por hora entre aproximadamente 1900 y 1400 F (1038 a 760 C), en lugar de dejarlo en caída libre. En esa banda crecen cristales, y son ellos los que vuelven satinada o mate una superficie brillante, sobre todo en esmaltes con hierro, rutiló, zinc, calcio o magnesio.
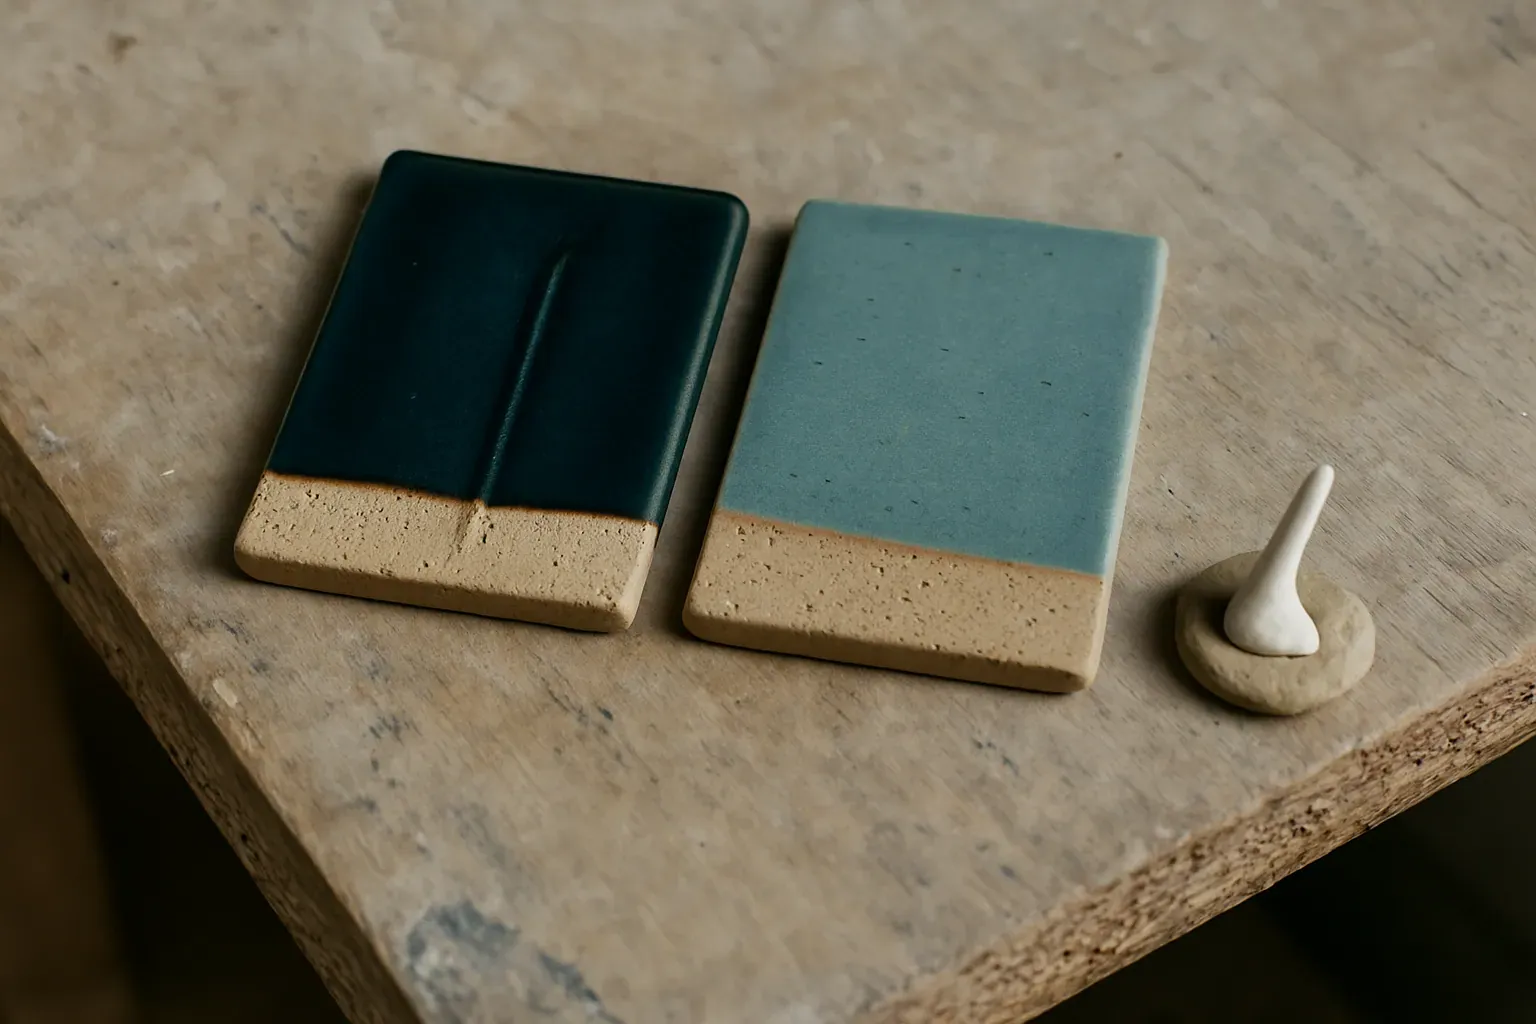
¿Por qué la velocidad de enfriado cambia un esmalte?
En el pico, un esmalte es un líquido. Al bajar se solidifica, y la velocidad de ese paso decide lo que queda dentro. Si enfrías rápido, la fusión queda como vidrio transparente, con una cara lisa y brillante. Si enfrías despacio por la ventana correcta, crecen cristales diminutos dentro del vidrio. Dispersan la luz, así que la superficie se ve satinada, mate o moteada. La temperatura de pico fija la madurez del esmalte. El enfriado fija su aspecto.
El efecto se ve bien en un solo esmalte. Deklan Ranlett, en un artículo para Ceramic Arts Network, coció Dixie Teal con un programa de fábrica de cono 6 a velocidad media y obtuvo un resultado brillante y oscuro. Con un programa de enfriado lento, el mismo esmalte salió más claro y moteado. Sin tocar la receta. Para ver todas las bandas de enfriado, incluido el riesgo de roturas por enfriado (dunting) más abajo, consulta cómo funcionan las curvas de enfriado.
Los cristales que dan una superficie satinada se forman entre unos 1900 F y 1450 F (1038 a 788 C). Ranlett probó velocidades de enfriado de 125 a 175 F por hora en esa banda, más lentas para una superficie más suave.
Fuente: Ceramic Arts Network, Super Cool: Slow Cooling in an Electric Kiln (ceramicartsnetwork.org).¿Cuál es la mejor velocidad de enfriado para un esmalte mate?
Empieza con 150 F (83 C) por hora desde unos 1900 F hasta 1400 F, y luego deja que el horno baje solo. Es la velocidad de la curva de enfriado lento de cono 6 que Digitalfire ha probado, y queda justo en medio del rango de 125 a 175 F de Ranlett. Ve más lento para un mate más seco y más rápido para más brillo.
Las curvas publicadas no coinciden en todos los números, y conviene verlas juntas:
| Fuente | Tras el pico | Segmento lento | Termina en |
|---|---|---|---|
| Digitalfire C6DHSC, cono 6 | Baja a 900 F/hr hasta 2100 F, mantiene 30 min | 150 F/hr (83 C/hr) | 1400 F (760 C) |
| Ranlett, Ceramic Arts Network | Enfría a toda velocidad los primeros 300 F | 125 a 175 F/hr | La banda satinada termina cerca de 1450 F |
| The Ceramic Shop, curva de cristales 2 | A toda velocidad hasta 2000 F, mantiene 15 min | 50 F/hr (28 C/hr) | 1900 F (1038 C) |
Digitalfire empieza el enfriado lento arriba, a 2100 F (1148 C), justo después de una bajada y mantenimiento. Ranlett espera a que el horno esté unos 300 F por debajo del apagado. Las dos funcionan. Empezar más arriba da unos minutos más en la banda de cristales y una cocción más larga.
Por debajo de unos 1400 F el esmalte está demasiado rígido para que los cristales sigan creciendo, así que enfriar más lento ahí no aporta nada a la superficie. Apaga el horno y deja que baje solo.
¿Cómo es una curva de enfriado lento?
Aquí tienes un programa completo de cono 6. Los segmentos 1 a 6 son los que escribe el generador de curvas para cono 6, esmalte, velocidad media, con la bajada y mantenimiento activada. El generador no escribe un enfriado lento, así que los segmentos 7 y 8 son las dos líneas que añades a mano.
| Segmento | Velocidad | Objetivo | Mantener | Qué hace |
|---|---|---|---|---|
| 1 | 200 F/hr (110 C/hr) | 250 F (121 C) | 0 | Elimina la humedad del bizcocho |
| 2 | 400 F/hr (220 C/hr) | 1000 F (538 C) | 0 | Subida inicial constante |
| 3 | 180 F/hr (100 C/hr) | 1150 F (621 C) | 0 | Pasa con suavidad la inversión del cuarzo a 1063 F |
| 4 | 350 F/hr (195 C/hr) | 1982 F (1083 C) | 0 | Acercamiento a la fusión |
| 5 | 120 F/hr (65 C/hr) | 2232 F (1222 C) | 10 min | Rampa final hasta cono 6 |
| 6 | Enfriar 500 F/hr (280 C/hr) | 2132 F (1167 C) | 20 min | La bajada y mantenimiento cura las picaduras |
| 7 | Enfriar 500 F/hr (280 C/hr) | 1900 F (1038 C) | 0 | Añadido a mano: sale de la zona fluida |
| 8 | Enfriar 150 F/hr (85 C/hr) | 1400 F (760 C) | 0 | Añadido a mano: la banda de cristales |
Los seis segmentos del generador duran 8 horas 45 minutos. El segmento 7 suma unos 28 minutos y el segmento 8 suma 3 horas 20 minutos, así que el horno se apaga a las 12 horas 33 minutos, más o menos. Si haces el segmento 8 a 100 F (55 C) por hora, pasa a unas 14 horas 13 minutos.
Dos cosas antes de fiarte de esos tiempos. Un controlador no puede enfriar más rápido de lo que el horno pierde calor apagado, así que en un horno pesado y bien aislado el segmento 7 puede tardar más de 28 minutos. Y un horno lleno guarda calor. Ranlett vio que sus cargas completas con un programa de fábrica de cono 6 acababan más cerca de cono 7, así que pon un cono testigo en la primera carga y ajusta desde ahí el mantenimiento del segmento 5. El programa base se explica segmento a segmento en la curva de esmalte cono 6.
¿Qué esmaltes cambian con un enfriado lento?
Los que llevan óxidos que forman cristales son los que más cambian. Ceramic Arts Network cita el zinc, el rutiló, el calcio, el magnesio, el litio y el hierro como los que forman dibujos de pluma, cristales pequeños o un satinado mate con un enfriado lento. Un transparente brillante normal apenas se mueve.
Algunos ejemplos concretos de fuentes con pruebas:
- Azules de rutiló. Digitalfire creó su curva C6DHSC para desarrollar el azul de su esmalte de rutiló GA6-C.
- Esmaltes altos en hierro y boro. Un enfriado lento puede hacer crecer cristales de silicato de hierro que vuelven el brillo un mate amarillento, que puede ser o no lo que buscas.
- Esmaltes reactivos comerciales. La ficha de Krueger Pottery para AMACO Cosmos CO-5 Dark Matter dice que se cuece bien con un programa medio normal, y que un enfriado controlado da más crecimiento de cristales.
- Esmaltes brillantes de gres. Digitalfire observa menos picaduras y una superficie más lisa con un enfriado lento, incluso en pastas gruesas de escultura.
Y algunos apenas responden. Digitalfire vio poca diferencia con esmaltes comerciales muy fritados sobre pastas de porcelana. También señala que algunos mates de bario mantienen la misma superficie sea cual sea la velocidad de enfriado.
¿Cuándo se pasa de mate un esmalte mate?
Cuando ya es mate con un enfriado normal. El G2934Y de Digitalfire es un mate de magnesio que sale sedoso en caída libre. Con el enfriado lento de 150 F por hora se volvió un mate seco y pedregoso que se veía peor. Ahí la solución fue la curva más rápida, no una receta nueva.
Esto importa en piezas para comer. Digitalfire avisa de que un mate rugoso puede marcarse cuando los cubiertos lo rozan y retiene manchas, porque la superficie nunca llegó a nivelarse. Ranlett aconseja hacer una prueba de lixiviación a cada resultado que pienses usar con alimentos. Un enfriado lento es un cambio en el esmalte, así que trátalo como tal.
¿En qué se diferencia una cocción de esmalte cristalino?
Mantiene en lugar de bajar poco a poco. Un enfriado lento satinado hace crecer cristales demasiado pequeños para verlos. Un esmalte cristalino hace crecer cristales de silicato de zinc lo bastante grandes para verlos, y eso exige un mantenimiento largo un poco por debajo de la fusión.
The Ceramic Shop publica dos curvas de cristales para cono 6. Las dos suben a 108 F por hora hasta 2232 F (1222 C). La curva 1 baja luego a toda velocidad hasta 1950 F (1066 C), cerca de donde se dobla el cono 04, y mantiene una hora. La curva 2 baja hasta 2000 F (1093 C), mantiene 15 minutos y luego enfría a 50 F por hora hasta 1900 F, lo que según la tienda da una superficie de cristales más mate. La duración del mantenimiento cambia el tamaño de los cristales.
Estos esmaltes corren. The Ceramic Shop recomienda probar primero y cocer sobre recogedores de esmalte o soportes de sacrificio, porque las zonas gruesas acaban en la plancha del horno. Una capa fina cerca del pie frena el escurrido.
¿Se puede enfriar despacio un horno sin controlador?
Sí, a mano, con un horno manual y un registro. El método de Ranlett: cuando salta el kiln sitter, vuelve a armarlo y pon el temporizador de seguridad como respaldo, deja el horno apagado de 15 a 20 minutos y luego alterna entre medio y bajo en bloques de una a dos horas. El objetivo es una bajada de unos 125 a 175 F por hora.
Apunta cada hora de cambio y la lectura del pirómetro. La segunda cocción saldrá más ajustada que la primera, y para la tercera tendrás un patrón de cambios para ese horno y ese tamaño de carga. Digitalfire sugiere lo mismo para hornos sin controlador.
¿Cómo probar un enfriado lento antes de una carga completa?
Cuece placas, no piezas. Sumerge dos placas del mismo lote de bizcocho en el mismo cubo. Cuece una con tu programa habitual en caída libre y la otra con los segmentos 7 y 8 añadidos. Ponlas una al lado de la otra y verás de un vistazo si el enfriado lento le sienta bien a ese esmalte.
Luego revisa tres cosas en la placa enfriada despacio. ¿El cono testigo marcó cono 6 igualmente? ¿Una cuchara de acero deja marcas grises? ¿Y la superficie se sigue limpiando con facilidad? Si pasa, prueba con media carga, porque un horno lleno enfría más lento que uno vacío y puede llevar la superficie más lejos de lo que mostró la placa. La guía de conos testigo muestra dónde colocarlos.
Un coste a tener en cuenta. Digitalfire señala que los enfriados lentos largos desgastan antes los relés de un horno eléctrico, porque el controlador pasa horas encendiendo y apagando las resistencias. Usa el enfriado lento en los esmaltes que lo necesitan, no en cada cocción.
Fuentes
- Ceramic Arts Network, Super Cool: Slow Cooling in an Electric Kiln, de Deklan Ranlett (ceramicartsnetwork.org).
- Digitalfire, curva C6DHSC de Plainsman para cono 6 con bajada y mantenimiento y enfriado lento (digitalfire.com).
- Digitalfire, entrada del glosario sobre esmalte mate y la comparación del G2934Y entre enfriado lento y caída libre (digitalfire.com).
- The Ceramic Shop, Crystalline Glaze Guide, curvas de cocción 1 y 2 (theceramicshop.com).
- Krueger Pottery, ficha de producto de AMACO Cosmos CO-5 Dark Matter (kruegerpottery.com).
- Ron Roy y John Hesselberth, Mastering Cone 6 Glazes, curvas de cocción del apéndice, que Ranlett cita como su punto de partida.
Crea la curva base
Elige cono 6, esmalte y bajada y mantenimiento, imprime la hoja gratis y luego añade a mano los segmentos 7 y 8.