Curva de queima de esmalte cone 6 e temperatura
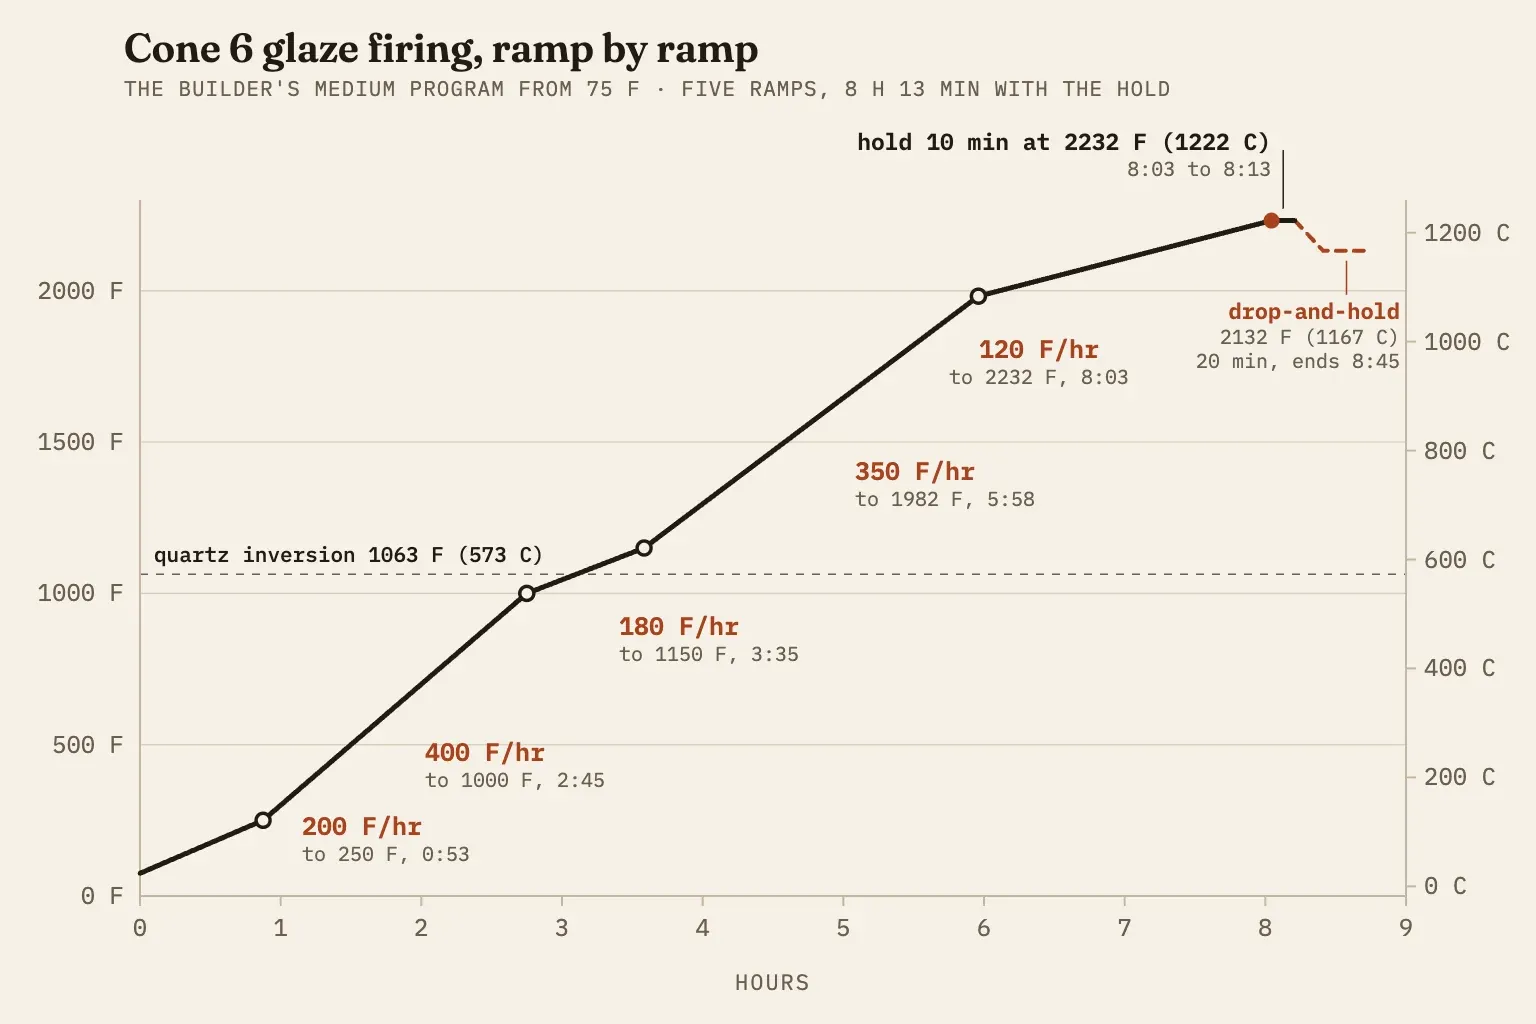
Uma queima de esmalte cone 6 chega ao pico em cerca de 2232 F (1222 C) quando os últimos 180 F sobem a 108 F por hora, o ritmo padrão da Orton. O programa médio que o gerador escreve chega lá em cinco rampas e um patamar de 10 minutos, 8 horas 13 minutos depois que você aperta o início.
Qual é uma boa curva de queima de esmalte cone 6?
Comece com um programa médio. Suba até 250 F para secar o esmalte, vá rápido até 1000 F, passe com calma pela inversão do quartzo, suba de forma constante até cerca de 250 F abaixo do pico, e termine a 120 F por hora até 2232 F com um patamar de 10 minutos. Abaixo está esse programa do jeito que o gerador de curvas escreve para cone 6, esmalte, velocidade média.
| Segmento | Rampa | Até | Patamar | Decorrido | O que cobre |
|---|---|---|---|---|---|
| 1 | 200 F/hr (110 C/hr) | 250 F (121 C) | 0 | 0:53 | Seca a camada de esmalte e o biscoito por baixo |
| 2 | 400 F/hr (220 C/hr) | 1000 F (538 C) | 0 | 2:45 | A subida mais rápida do programa |
| 3 | 180 F/hr (100 C/hr) | 1150 F (621 C) | 0 | 3:35 | Passa com calma pela inversão do quartzo a 1063 F |
| 4 | 350 F/hr (195 C/hr) | 1982 F (1083 C) | 0 | 5:58 | A longa subida até a fusão |
| 5 | 120 F/hr (65 C/hr) | 2232 F (1222 C) | 10 min | 8:13 | Trabalho térmico para dobrar o cone 6, depois um patamar |
Os tempos decorridos supõem uma partida a 75 F e um forno vazio. Uma carga cheia ou resistências gastas vão esticar esses tempos. Tony Hansen avisa no Digitalfire que um forno pode não conseguir manter uma taxa rápida no alto da queima. Quando ele fica para trás, a queima demora mais e o cone recebe mais trabalho térmico do que o programa sugere.
A forma vem dos programas de fábrica por cone que já vêm nos controladores Bartlett. O programa lento de esmalte cone 6 da Bartlett, que o Digitalfire lista como BRTS6, tem três rampas: 150 F por hora até 250 F, 400 até 1982 F e 120 até 2232 F, sem patamar, e termina em 7 horas 34 minutos. O gerador acrescenta a etapa mais suave de 1000 a 1150 F e o patamar de 10 minutos no topo.
Um cone 6 autoportante dobra a 2165 F (1185 C) quando os últimos 180 F sobem a 27 F por hora, a 2232 F (1222 C) a 108 F por hora e a 2269 F (1243 C) a 270 F por hora. Um aquecimento mais lento dobra o mesmo cone a uma temperatura mais baixa.
Fonte: Edward Orton Jr. Ceramic Foundation, Temperature Equivalent Chart for Orton Pyrometric Cones (ortonceramic.com).Qual é a temperatura do cone 6?
O cone 6 fica em cerca de 2232 F (1222 C) na tabela da Orton, para um cone autoportante aquecido a 108 F por hora nos últimos 180 F. A maioria dos controladores e dos rótulos de esmalte usa esse número. Mas um cone mede trabalho térmico, que é temperatura e tempo juntos, então o cone 6 dobra em qualquer ponto de 2165 a 2269 F, conforme a velocidade do final.
| Cone | 27 F/hr (15 C/hr) | 108 F/hr (60 C/hr) | 270 F/hr (150 C/hr) |
|---|---|---|---|
| 5 | 2118 F (1159 C) | 2167 F (1186 C) | 2205 F (1207 C) |
| 6 | 2165 F (1185 C) | 2232 F (1222 C) | 2269 F (1243 C) |
| 7 | 2194 F (1201 C) | 2262 F (1239 C) | 2295 F (1257 C) |
O gerador lê o pico nesta tabela. O lento e o médio terminam a 80 e 120 F por hora, mais perto da coluna de 108 da Orton, então os dois param em 2232 F. O rápido termina a 200 F por hora, mais perto de 270, então sobe até 2269 F para o mesmo cone. A tabela completa, do cone 022 ao cone 10, está na tabela de cones Orton.
A Orton também observa que um cone leva 15 a 25 minutos para dobrar depois que começa a se mexer. A 120 F por hora, o forno sobe mais 30 a 50 graus enquanto o cone se curva. Por isso a última rampa é a lenta.
Quando o controlador e o cone discordam
Acredite no cone. Hansen escreve que a maioria dos fornos chega ao cone 6 por volta de 2200 F, não 2232. As próprias curvas de cone 6 que ele fez para a Plainsman param em 2200 F com um patamar de 10 minutos, e ele ajusta essa última etapa até a ponta de um cone 6 autoportante ficar no nível do topo da base. É nessa curvatura que as temperaturas da Orton são medidas. A Orton acrescenta que um cone encostado na prateleira e um apontando para as 4 horas no relógio diferem só 1 ou 2 graus.
Se o seu cone 6 sai curto ou dobrado demais, mude uma coisa de cada vez. As notas impressas do gerador mandam aumentar ou diminuir o patamar final em passos de 5 minutos. Muitos controladores também têm um ajuste de cone, que muda o pico de um cone só, e um ajuste de termopar, que muda todas as temperaturas que o forno lê. Se só as suas queimas de cone 6 estão erradas, use o ajuste de cone, e o seu biscoito fica como está. O guia de como usar cones testemunha mostra onde colocar os cones e como ler a curvatura.
O que faz cada segmento de uma queima cone 6?
O segmento 1 seca as peças, os segmentos 2 e 4 sobem, o segmento 3 passa com calma pela inversão do quartzo, e o segmento 5 define o trabalho térmico que dobra o cone.
Segmento 1, até 250 F. O esmalte é aplicado molhado, e o biscoito absorve a água dele. As curvas de Hansen para a Plainsman sobem a cerca de 100 F por hora até 250 F e fazem um patamar de uma hora ali, porque a rampa seguinte é rápida e as peças precisam estar secas antes. Ele lembra que 250 F fica acima da fervura, mas não racha as peças. O gerador faz esse segmento a 200 F por hora, sem patamar. Se você esmaltou na mesma manhã ou a carga é pesada, acrescente uma hora a 250 F, como faz Hansen.
Segmento 2, até 1000 F. A queima de biscoito já queimou os orgânicos da argila, então este é o trecho mais rápido, 400 F por hora no médio.
Segmento 3, de 1000 a 1150 F. O quartzo da massa muda de tamanho a 1063 F (573 C), e o gerador desacelera para 180 F por hora nessa passagem. As curvas de cone 6 de Hansen não desaceleram nada aqui. Elas passam direto a 350 F por hora. No médio, a etapa mais lenta custa cerca de 24 minutos. Mantenha essa etapa para peças grossas ou uma mistura de peças grossas e finas. Para peças finas e uniformes, é o primeiro segmento que você pode acelerar. Dave Finkelnburg, escrevendo na Ceramics Monthly, coloca o risco real do quartzo na descida, quando a peça está densa e esfriando.
Segmento 4, até 1982 F. A longa subida, 2 horas 23 minutos no médio, enquanto o gás dos materiais do esmalte e da massa que se decompõem ainda sai em bolhas. O programa PLC6DS de Hansen oferece um patamar opcional de 30 minutos a 2100 F para que as nuvens de bolhas minúsculas se juntem e saiam antes da subida final.
Segmento 5, até 2232 F. Os últimos 250 F a 120 F por hora. A Orton mede seus cones nos últimos 180 F, então esta é a rampa que decide se o cone 6 dobra. O patamar de 10 minutos no topo deixa a fusão se nivelar e dá tempo para o meio da carga alcançar o resto.
Quanto tempo deve durar o patamar no topo de uma queima cone 6?
Dez minutos é um bom começo no médio. O gerador faz um patamar de 15 minutos no lento, 10 no médio e 5 no rápido. Um patamar acrescenta trabalho térmico, mas devagar. A Orton diz que um patamar de 1 a 2 horas perto da temperatura do cone basta para dobrar o cone seguinte, então um patamar de 10 minutos move o resultado uma fração de cone, não um cone inteiro.
O tamanho do forno muda a resposta. Hansen usa 10 minutos num forno de teste pequeno e diz que fornos maiores precisam de mais tempo para a câmara se igualar. Jonathan Kaplan, escrevendo para a Ceramic Arts Network, diz que um patamar no topo ajuda um forno de zona única a igualar a temperatura de cima a baixo, e que com controle de várias zonas um patamar final não é necessário.
Se o cone testemunha já passou do nível, encurte o patamar antes de mexer na temperatura de pico.
Lento, médio ou rápido: que velocidade usar no cone 6?
Use o médio para a maioria das peças esmaltadas. As instruções da Mayco para os seus esmaltes de grés dizem exatamente isso: cone 6, 2232 F, velocidade média, com um cone 6 como testemunha. Use o lento para peças grossas, fornos lotados e esmaltes que fazem furos. Deixe o rápido para peças finas e esmaltes brilhantes que você já testou no programa rápido.
Veja o que o gerador escreve para cada velocidade. As taxas estão em F por hora, os alvos em F.
| Velocidade | Lento | Médio | Rápido |
|---|---|---|---|
| Segmento 1 | 150 a 250 | 200 a 250 | 250 a 250 |
| Segmento 2 | 350 a 1000 | 400 a 1000 | 500 a 1000 |
| Segmento 3 | 150 a 1150 | 180 a 1150 | 220 a 1150 |
| Segmento 4 | 300 a 1982 | 350 a 1982 | 400 a 2019 |
| Segmento 5 | 80 a 2232 | 120 a 2232 | 200 a 2269 |
| Patamar | 15 min | 10 min | 5 min |
| Pico | 2232 F (1222 C) | 2232 F (1222 C) | 2269 F (1243 C) |
| Até o fim do patamar | 10 h 27 min | 8 h 13 min | 6 h 23 min |
Quase toda a diferença está na última rampa. O lento passa cerca de 3 horas 8 minutos nos últimos 250 F, o médio 2 horas 5 minutos e o rápido 1 hora 15 minutos. As notas de Hansen sobre as próprias curvas apontam na mesma direção: desacelere a subida final se as peças forem grossas ou o forno estiver lotado.
O rápido economiza cerca de 1 hora 50 minutos em relação ao médio. Para comparar, o esmalte rápido de fábrica da Bartlett (BRTF6 no Digitalfire) pula a rampa de secagem, sobe a 570 F por hora até 1982 F, depois a 200 F por hora até 2232 F, e termina em 4 horas 35 minutos sem patamar.
Nenhum desses tempos inclui o resfriamento. A Mayco manda deixar a tampa fechada até o forno ficar abaixo de 150 F, e a temperatura ambiente é ainda melhor.
Como acrescentar uma descida e patamar para corrigir furos?
Depois do patamar no pico, deixe o forno cair cerca de 100 F o mais rápido que ele conseguir, depois faça um patamar de 20 a 30 minutos. No pico, as bolhas de um esmalte muito fluido podem continuar subindo e ficar presas na superfície quando ele endurece. Cem graus abaixo, a fusão está viscosa o bastante para estourar as bolhas e ainda fluida o bastante para fechar as crateras. O gerador acrescenta isso como segmento 6.
A versão do gerador resfria a 500 F (280 C) por hora até 2132 F (1167 C) e faz um patamar de 20 minutos. Isso soma 32 minutos, então o médio passa a 8 horas 45 minutos. O PLC6DS de Hansen é a curva que serviu de modelo. Aqui estão as duas lado a lado.
| Etapa | Gerador, médio com descida e patamar | Digitalfire PLC6DS |
|---|---|---|
| Secagem | 200 F/hr até 250 F, sem patamar | 108 F/hr até 250 F, patamar de 60 min |
| Subida | 400, 180, depois 350 F/hr até 1982 F | 350 F/hr até 2100 F |
| Rampa final | 120 F/hr até 2232 F, patamar de 10 min | 108 F/hr até 2200 F, patamar de 10 min |
| Descida | Até 2132 F, patamar de 20 min | Até 2100 F, patamar de 30 min |
| Total | 8 h 45 min | 9 h 36 min |
Hansen faz dois alertas. Para esmaltes mais fluidos e reativos, baixe mais, talvez 200 F. E não baixe tanto a ponto de o esmalte começar a cristalizar durante o patamar.
Se os furos continuam voltando depois de uma descida e patamar, o gás provavelmente vem da argila, não do esmalte, e a solução volta para o biscoito. O guia de problemas de queima explica esse caso passo a passo.
Você deve resfriar devagar uma queima de esmalte cone 6?
Só se você quer que o esmalte mude. Uma queda livre dá a superfície mais brilhante. Um resfriamento controlado de cerca de 1900 a 1400 F faz crescer pequenos cristais que deixam muitos esmaltes acetinados ou mate, sobretudo esmaltes com ferro, rutilo, zinco, cálcio ou magnésio.
A listagem do Digitalfire da curva do Mastering Cone 6 Glazes (C6MSGL1) é um exemplo completo. Ela chega ao pico a 2192 F (1200 C) com um patamar de 15 minutos, desce rápido até 1832 F (1000 C) e depois resfria a 126 F por hora até 1400 F. Hansen avisa que o resfriamento lento pode encurtar a vida dos relés de um forno elétrico. As taxas, os esmaltes que respondem e um programa completo estão no guia de resfriamento lento para efeitos de esmalte.
Você deve queimar no cone 5 ou no cone 6?
Queime no cone indicado para a sua argila e o seu esmalte, e deixe um cone testemunha confirmar. Muitos esmaltes de média temperatura são vendidos como "cone 5/6", entre eles a linha Potter's Choice da AMACO. O cone 5 dobra a 2167 F na coluna de 108 F da Orton, 65 graus abaixo do cone 6.
As curvas de cone 6 publicadas também não concordam no número do topo. Hansen para em 2200 F com um patamar de 10 minutos. A curva do Mastering Cone 6 Glazes, como o Digitalfire a lista, chega ao pico em 2192 F com um patamar de 15 minutos. Kaplan vai para o outro lado. Ele queima seus esmaltes de cone 6 até o cone 7, para ter uma fusão melhor e mais mistura entre esmaltes sobrepostos.
As três são queimas de cone 6, cada uma no seu forno. Por isso um conjunto de três cones na prateleira do meio diz mais do que o controlador. Coloque os cones 5, 6 e 7 juntos. Uma boa queima de cone 6 deixa o cone 5 bem dobrado, o cone 6 com a ponta no nível da base e o cone 7 ainda de pé.
Como carregar o forno para uma queima de esmalte cone 6?
As peças esmaltadas não podem se tocar, e nenhum esmalte pode tocar a prateleira. As instruções da Mayco para os seus esmaltes de grés trazem uma lista curta:
- Queime em prateleiras limpas, cobertas com separador refratário. Para Kaplan, separador ou trempes sob as peças são indispensáveis.
- Limpe o esmalte do pé e da borda de baixo com uma esponja úmida antes de carregar.
- Apoie cada peça com a base inteira numa só prateleira, sem ficar para fora da borda.
- Mantenha as peças de grés a pelo menos 2 polegadas das resistências e vire as alças para longe delas.
- Coloque um cone 6 como testemunha onde você possa vê-lo por um visor ou encontra-lo depois da queima.
Um forno lotado aquece e esfria mais devagar do que um forno com pouca carga. Hansen desacelera a subida final ou aumenta o patamar para uma carga densa, então no seu primeiro forno cheio use o programa lento ou acrescente 5 a 10 minutos ao patamar e leia os cones.
Crie sua curva de cone 6
Escolha cone 6 e esmalte no gerador de curvas, escolha lento, médio ou rápido, e alterne entre F e C. Ele escreve os cinco segmentos com o pico lido na tabela da Orton na taxa certa, acrescenta a descida e patamar se você marcar a opção e imprime uma folha para colar no forno. Ele não acrescenta um patamar de secagem nem um resfriamento lento, então programe isso no seu controlador se a sua carga precisar.
Fontes
- Edward Orton Jr. Ceramic Foundation, Temperature Equivalent Chart for Orton Pyrometric Cones, cones 022 a 14, com as notas sobre a curvatura dos cones e os patamares (ortonceramic.com).
- Tony Hansen, curvas de queima do Digitalfire PLC6DS (Cone 6 Drop-and-Soak), C6DHSC (Plainsman Cone 6 Drop-and-Hold, Slow Cool) e C6PLST (Plainsman Cone 6 Electric Standard) (digitalfire.com).
- Listagens do Digitalfire dos programas de fábrica da Bartlett BRTS6 (Slow Glaze Cone 6) e BRTF6 (Fast Glaze Cone 6), e da curva do Mastering Cone 6 Glazes, C6MSGL1 (digitalfire.com).
- Jonathan Kaplan, Cone 6 Pottery Glazes and Firing Tips for Creating Exciting Surfaces in Electric Kilns, Ceramic Arts Network (ceramicartsnetwork.org).
- Mayco, instruções de queima e carregamento para grés (maycocolors.com).
- Dave Finkelnburg, Bisque Firing 101, Ceramics Monthly (ceramicartsnetwork.org).
Crie uma curva de esmalte cone 6
Escolha o cone, escolha esmalte, defina uma velocidade e imprima grátis a folha de rampa e patamar.